


- CN
- EN
- RU
200L/批次商业康普茶生产系统
随着天然发酵饮品市场持续升温,康普茶成为众多创业品牌布局健康赛道的重点方向。近日,SDET工程团队完成了一套200L/批次商业康普茶生产系统的设计与交付,帮助客户从小规模研发顺利过渡到稳定可控的商业化生产,并在有限空间内实现了四种风味产品的同时产出。
设备规格清单:200L/批次商业康普茶生产系统
一体式双罐组合设备(一体两器):整体为上下双层结构,上部为泡茶罐,有效容积200L,用于制备茶汤;下部为水罐,有效容积200L,用于暂存经换热器换热后的自来水(回收热量后的温水)。
常压发酵罐:有效容积500L,常压操作。投料配比为200L茶汤与300L水(来自水罐)混合后进行基础发酵。
风味压力发酵罐:单罐有效容积150L,带压操作,每罐添加约25L果汁。
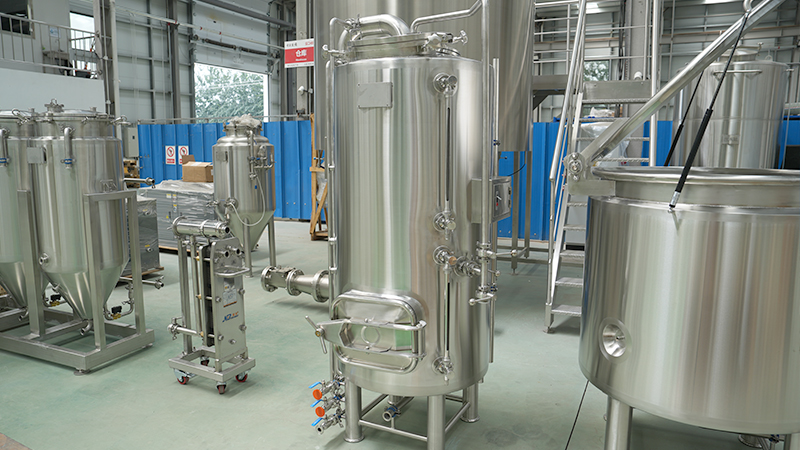
项目难点:空间极小,需求多元
客户生产区域仅约6米长、1.5米宽、2.6米高,传统200L标准设备(泡茶罐、基础发酵罐、压力发酵罐)根本无法容纳,更不用说额外配备多个风味发酵单元。而客户明确要求同时生产四款不同风味产品,且未来产能需从每月1批次提升至每月2批次。
核心解决方案:四组独立压力发酵罐 + 强制碳酸化
SDET团队放弃常规单一大罐思路,采用4台150L压力发酵罐分别承担四种风味的二次发酵与碳酸化任务。相比自然瓶内二次发酵,该方案通过强制碳酸化精确控制二氧化碳溶解量,大幅缩短生产周期,保证每批次产品气泡口感高度一致,为商业化品质稳定奠定基础。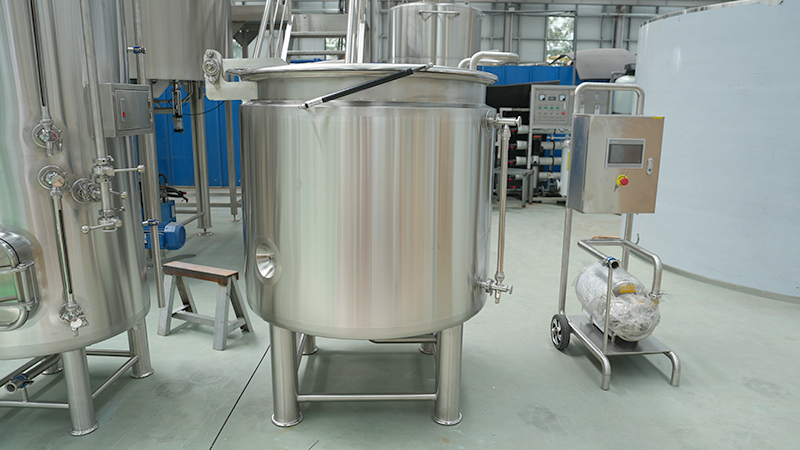
空间适配:模块化结构与保温层优化
为应对现场尺寸限制,工程团队将四个150L罐以两罐一组的形式集成在框架内,提前安装附件及部分连接管路,乙二醇冷却管道统一出口,实现模块化运输和快速就位。同时,在保证夹套温控性能的前提下,优化罐体保温层厚度,使设备直径整体缩小约50mm,成功将整套系统嵌入狭窄区域,并留出必要的操作通道。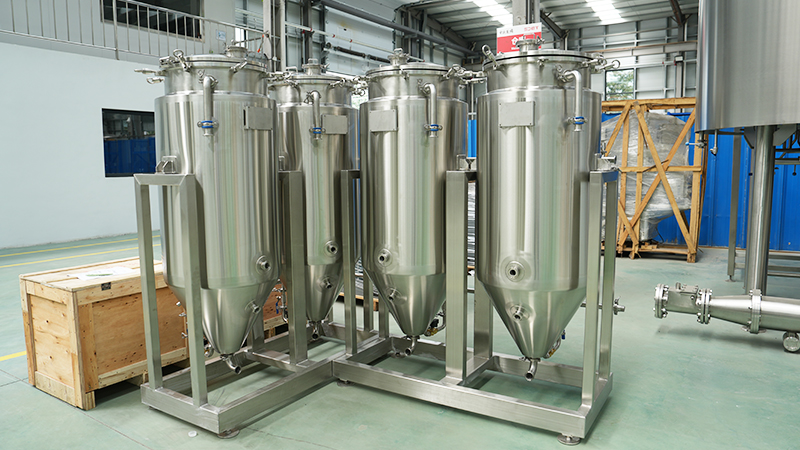
因地制宜的冷却与水回收系统
标准方案需配备大功率乙二醇制冷机组,但受制于安装位置和散热条件,团队重新评估后采用自来水+单段板式换热器完成发酵后产品初步降温,既降低制冷负荷,又节省设备投资与占地。换热后的热水被收集至一个200L回收水罐(巧妙置于泡茶罐下方,一体式结构),用于设备清洗及辅助生产用水,实现水资源梯级利用,契合绿色生产理念。
提升自动化与操作灵活性的多项移动化设计
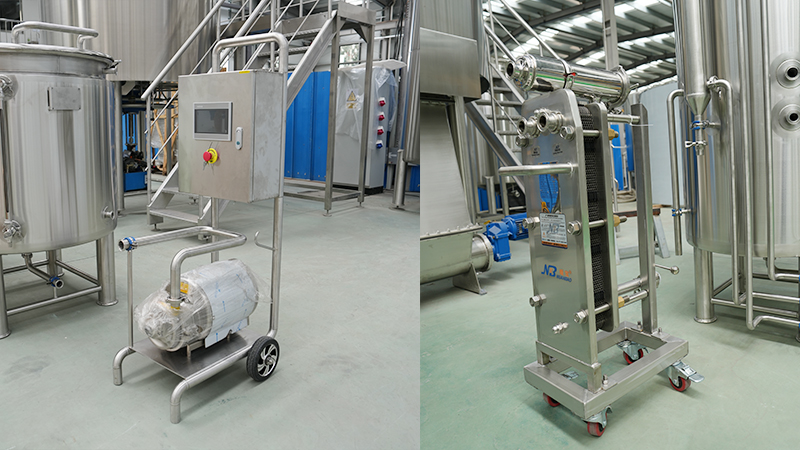
PLC控制移动泵:在小型酿造系统中少见配备定量输送功能。本方案为移动泵增加流量计和PLC控制器,可设定转移容量并自动停止,避免人工看护,提高批次重复性。
移动式板式换热器:安装移动轮,集成管道过滤器,减少茶叶残渣堵塞风险;且根据客户现场参观建议,将过滤器与板换平行布局,进一步压缩占地。
整套包装单元(双头灌装、单头封盖、贴标机)置于移动工作台上,适配250ml Slim铝罐,便于收纳和商业展示,同时满足小批量多批次生产需求。
细节品质:应客户要求升级不锈钢阀门手柄
在工厂验收阶段,客户关注到卫生级阀门手柄原为食品级塑料球,希望整体材质更统一。SDET立即响应,将所有物料接触阀门的操作手柄更换为不锈钢材质,提升设备耐久性与清洁一致性,体现对用户长期使用体验的重视。
项目意义:定制化不是改尺寸,而是系统性工程优化
该项目并非简单放大实验设备,而是从发酵单元、温控策略、自动控制、管路布局到包装配套,全方位贴合客户实际生产场景。SDET凭借工艺分析与工程设计能力,在有限空间内实现了多风味、小批量、高稳定性的商业化生产目标,为正处于研发转量产阶段的饮品品牌提供了一套可借鉴的解决方案。
未来,SDET将继续围绕客户产品规划与现场条件,提供从工艺设计、设备制造到安装指导的完整服务,助力更多新兴品牌高效、稳健地进入商业市场。
联系我们
电话: 0531-88516551
手机: 13153105661
Email: sales@sdetbrew.com
工厂地址: 山东德州市平原县德原街道经济开发区仁和北路与三义街交叉口东侧
办公室地址: 山东济南市历城区花园路鑫苑鑫中心2号楼A1办公1705室
申德公众号
申德抖音号